

Þegar pantað ersérsniðnir málmhlutar, ein mikilvægasta spurningin fyrir verkfræðinga og innkaupateymi er oft:Hversu þröng þarf þolmörkin í raun að vera?
Umburðarlyndi er mikilvægur þáttur íCNC vinnslavegna þess að það hefur bein áhrif á virkni hluta, samsetningu, gæði, framleiðslukostnað og afhendingartíma framleiðslu. Hins vegar þýðir þrengri vikmörk ekki alltaf betri afköst. Í mörgum tilfellum getur það að tilgreina óþarflega þröng vikmörk aukið vinnslutíma og kostnað án þess að það skili neinum hagnýtum ávinningi.
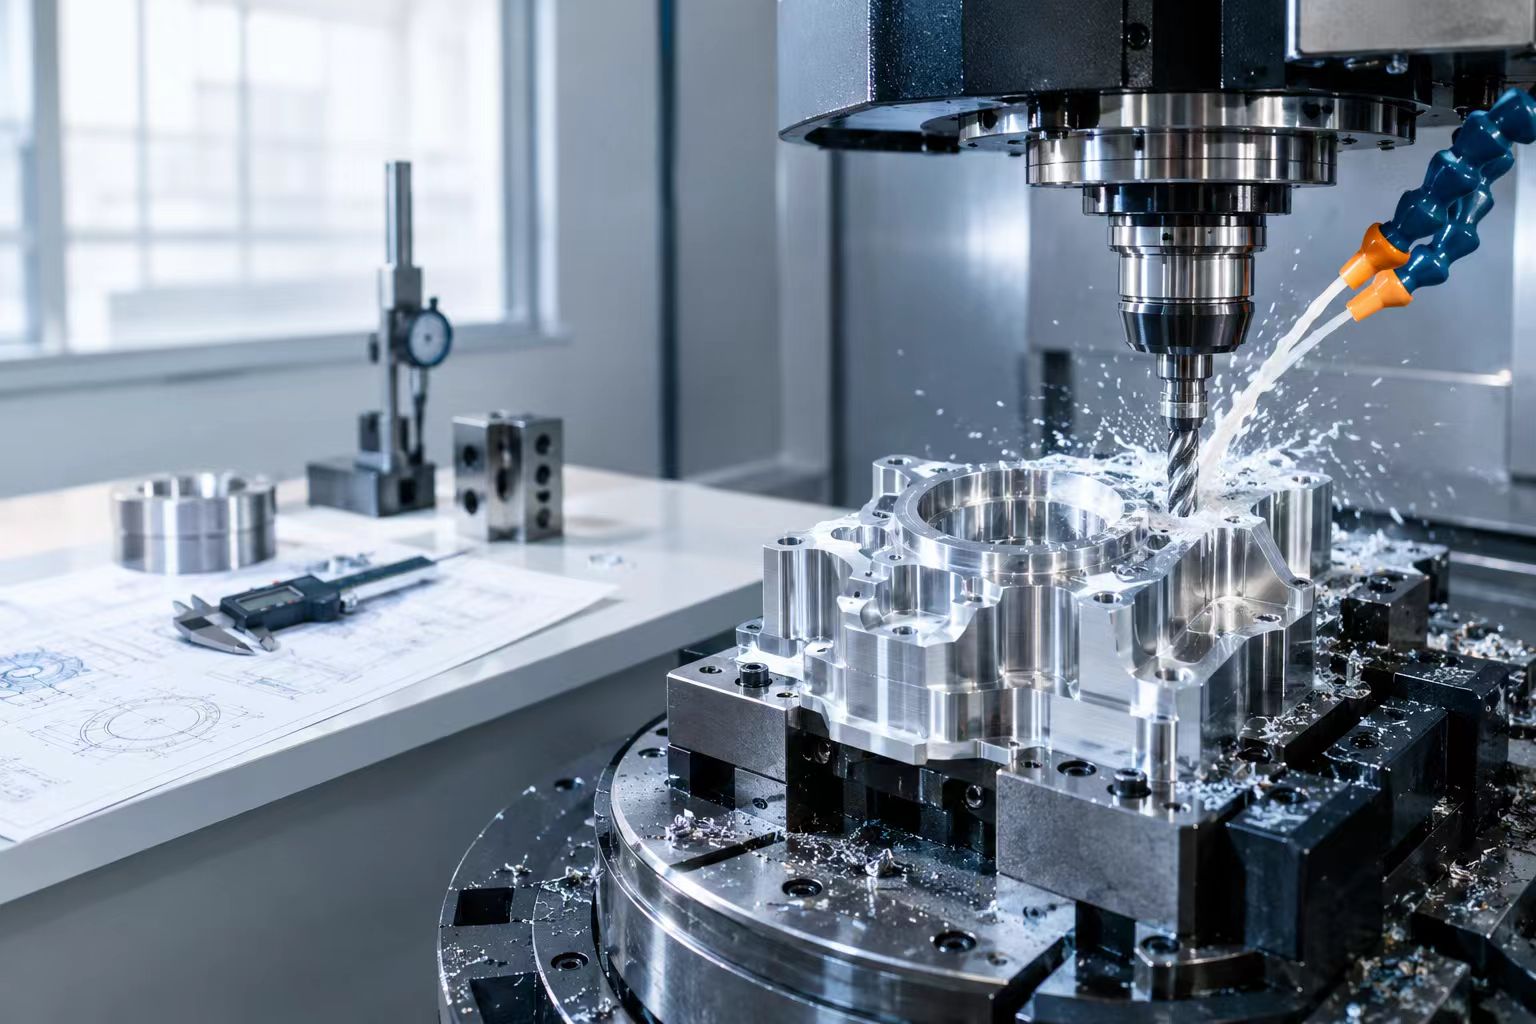
Fyrir fyrirtæki sem kaupaCNC-fræsaðir hlutar, nákvæmnisvinnsluhlutar,CNC beygjuhlutirogsérsniðnir málmhlutir, skilningur á vikmörkum vinnslu getur gert samskipti við framleiðsluaðila mun auðveldari og skilvirkari.
Með meira en 16 ára reynslu í sérsniðinni framleiðslu, þar á meðal CNC-vinnslu, CNC-beygju og plötusmíði, höfum við komist að því að bestu niðurstöðurnar fást með því að samræma hönnunarkröfur við raunhæfar framleiðslugetur.
Hvað er þolmörk CNC vinnslu?
Vélræn vikmörk eru ásættanleg frávik frá tilgreindri vídd.
Til dæmis, ef teikning tilgreinir þvermál upp á 20,00 mm með vikmörkum upp á ±0,02 mm, þá ætti raunverulegt framleitt þvermál að vera á milli 19,98 mm og 20,02 mm.
Engin framleiðsluferli geta framleitt alla hluta nákvæmlega í þeirri fræðilegu stærð sem sýnd er á teikningu. Skurðarverkfæri, vélar, efni, hitastig, mælitæki og framleiðsluferli valda öllum litlum breytingum.
Af hverju skipta vikmörk CNC vinnslu máli?
Þol hefur áhrif á miklu meira en víddarnákvæmni.
Hvaða þættir hafa áhrif á þol CNC vinnslu?
- ✓ Nákvæmni og stöðugleiki vélarinnar:Afkastageta CNC-vélarinnar er einn af grunnþáttunum. Kvörðun, stífleiki og hitastöðugleiki hafa áhrif á afköst.
- ✓ Efni:Mismunandi efni hegða sér mismunandi hvað varðar hörku, varmaþenslu og aflögun.
- ✓ Hlutarrúmfræði:Flóknir íhlutir með djúpum vösum, þunnum veggjum eða löngum innri eiginleikum krefjast flóknari ferla.
- ✓ Verkfæri og skurðarskilyrði:Verkfæraval, fóðrunarhraði og slit verkfæra hafa áhrif á víddarsamkvæmni.
Þolmörk CNC beygju vs. CNC fræsingar
CNC-beyging er almennt notuð fyrir sívalningslaga íhluti eins og ása, pinna og hylsun. CNC-fræsing hentar betur fyrir íhluti með slétt yfirborð, vasa, raufar og flóknar útlínur.
Hversu þétt ætti þolmörk CNC vinnslunnar að vera?
Góð regla er að tilgreina vikmörk í samræmi við virknikröfur hlutarins. Spyrðu sjálfan þig: Hefur þessi vídd áhrif á samsetningu, þéttingu, legupassun eða hreyfingu?
Mikilvægi GD&T í nákvæmnivinnslu
Hægt er að nota rúmfræðilega víddarmælingu og vikmörk (GD&T) til að stjórna eiginleikum eins og staðsetningu, flatneskju, samsíða lögun, hornréttni, sammiðju, sívalningsstærð, snið og úthlaup.
Umburðarlyndi er ekki eina mælikvarðinn á gæði
Áreiðanlegur framleiðsluaðili ætti að hafa kerfisbundna nálgun á skoðun, ferlastýringu, rekjanleika efnis og kvörðun búnaðar.
Hvað með málmplötuhluta?
Þolmörk eru einnig mikilvæg fyrir málmplötur, þó að framleiðsluferlið sé frábrugðið CNC vinnslu.
Smíði plötumálms getur falið í sér leysiskurð, beygju, gata, níting, tappun, suðu og aðrar aðgerðir.
Í samanburði við CNC vinnslu geta málmhlutar orðið fyrir meiri áhrifum af efnisþykkt, beygjuferlum, fjöðrun, suðuaflögun og lögun hluta.
Fyrir samsetningar sem sameina plötusmíði og CNC-fræsaða hluti er sérstaklega mikilvægt að skilgreina mikilvæg tengiflöt skýrt.
Birtingartími: 9. september 2026